تست فیلتر ممبران صنعتی فرآیندی است که کارایی واقعی ممبران را با اندازه گیری چند پارامتر کلیدی مثل درصد حذف نمک، افت فشار، فلاکس و کیفیت آب ورودی مشخص می کند. این تست ها معمولا به صورت دوره ای انجام می شوند تا افت عملکرد ممبران پیش از آنکه در کیفیت آب تولیدی حس شود، شناسایی شود. نتیجه این تست ها با داده های پایه سیستم مقایسه و نرمال سازی می شود تا مشخص شود وضعیت ممبران در چه مرحله ای از فولینگ (Fouling) یا رسوب گذاری (Scaling) قرار دارد. در ادامه این مقاله، انواع تست فیلتر ممبران صنعتی، نحوه انجام هرکدام و دلیل ضرورت ترکیب چند تست به جای یک آزمون منفرد را بررسی می کنیم.
تست فیلتر ممبران صنعتی چیست؟
تست فیلتر ممبران صنعتی مجموعه ای از روش های اندازه گیری است که وضعیت عملکرد واقعی ممبران را با شرایط اولیه آن مقایسه می کند. این تست ها مشخص می کنند که آیا ممبران هنوز نمک، ذرات معلق و آلودگی های محلول را با همان کارایی روز نصب حذف می کند یا خیر.
در یک سیستم فیلتر ممبران صنعتی، افت عملکرد همیشه با علائم قابل مشاهده همراه نیست. کاهش دبی یا افزایش شوری آب خروجی معمولا زمانی حس می شود که فرسودگی از مرحله قابل جبران عبور کرده است. استاندارد بین المللی ISO/FDIS 25175 دقیقا همین چارچوب را رسمیت بخشیده است. طبق متن این استاندارد، این سند روش تست استاندارد برای عناصر ممبران اسمز معکوس و نانوفیلتراسیون را تعریف و ترکیب محلول تست، فشار عملیاتی، دما، pH و بازیافت را نرمال سازی می کند. به همین دلیل تست فیلتر ممبران صنعتی بر پارامترهایی مثل فشار، دبی، درصد حذف نمک و کیفیت آب ورودی تکیه دارد، نه فقط ظاهر آب تولیدی.
چرا تست دوره ای فیلتر ممبران صنعتی ضروری است؟
تست دوره ای فیلتر ممبران صنعتی یک قدم پیشگیرانه در برابر آسیب های جبران ناپذیر ممبران است. رسوب گذاری و فولینگ به آرامی و پیش از قابل مشاهده شدن در آب خروجی شکل می گیرند. بر اساس تجربه شرکت های نگهداری تجهیزات RO صنعتی، مانیتورینگ نشانگرهایی مثل کاهش مداوم دبی نرمال شده، افزایش درصد عبور نمک با وجود شستشوهای مکرر و افزایش افت فشار، سیگنال های اصلی نیاز به تعویض ممبران هستند؛ نه یک بازرسی چشمی ساده. این نکته در راهنمای نگهداری واحدهای اسمز معکوس صنعتی (RO)، منتشرشده در وب سایت شرکت Netsol Water توضیح داده شده است.
از طرف دیگر، تحلیل عمیق تر ممبران های مستعمل شامل چند لایه بررسی است. طبق گزارش همین منبع، تحلیل ممبران معمولا شامل بازرسی چشمی، آزمایش میکروبیولوژیک، بررسی ترکیب رسوب و تست های درصد حذف نمک، افت فلاکس و افت فشار است. این یعنی تست دوره ای صرفا یک عدد نیست، بلکه ترکیبی از چند سنجش مکمل است که تصویر واقعی وضعیت ممبران را نشان می دهد.
انواع تست فیلتر ممبران صنعتی
مهم ترین تست های فیلتر ممبران صنعتی شامل تست درصد حذف نمک، SDI آب ورودی، نرمال سازی داده ها، افت فشار و فلاکس هستند. هرکدام از این تست ها بخش متفاوتی از عملکرد ممبران را بررسی می کنند و برای تشخیص دقیق فولینگ، رسوب گذاری یا آسیب ممبران باید نتایج آن ها در کنار یکدیگر تفسیر شود. در زیر انواع تست فیلتر ممبران صنعتی را به اختصار مشاهده می کنید:
- تست درصد حذف نمک: بررسی توانایی ممبران در حذف یون های محلول از آب.
- تست SDI: سنجش پتانسیل ذرات معلق و کلوئیدی آب ورودی برای ایجاد فولینگ.
- نرمال سازی داده ها: تبدیل داده های دبی، فشار و حذف نمک به شرایط پایه برای مقایسه عملکرد در طول زمان.
- تست افت فشار: بررسی اختلاف فشار ورودی و خروجی پوسته و شناسایی نشانه های انسداد و فولینگ.
- تست فلاکس: اندازه گیری میزان آب تولیدی به ازای سطح ممبران و بررسی افت عملکرد آن.
تست درصد حذف نمک (Salt Rejection Test)
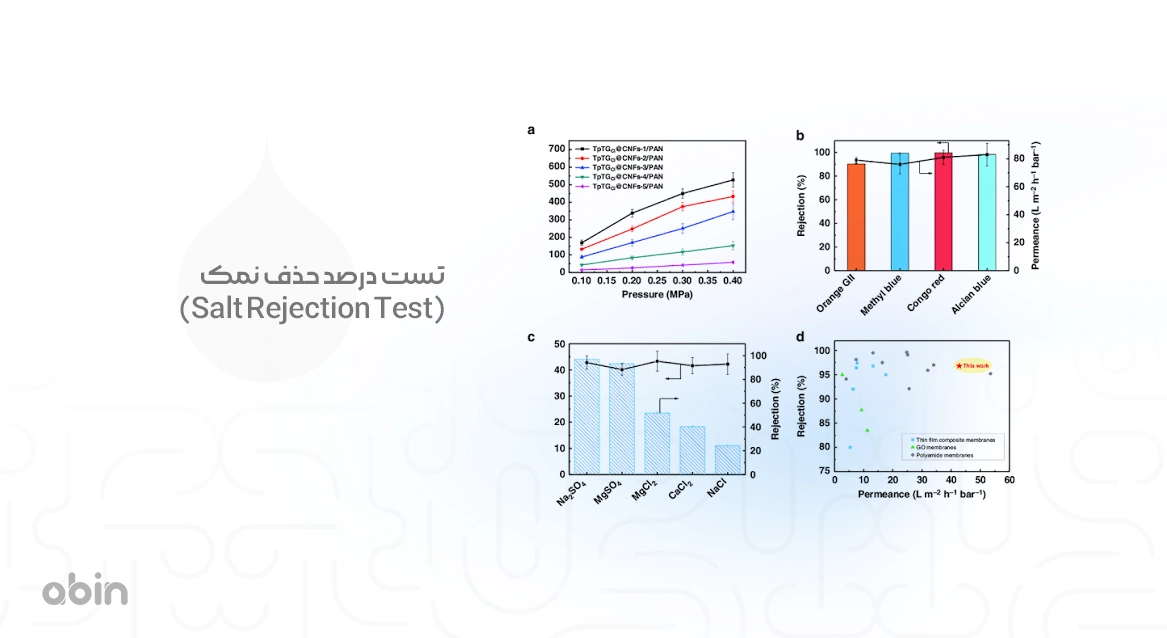
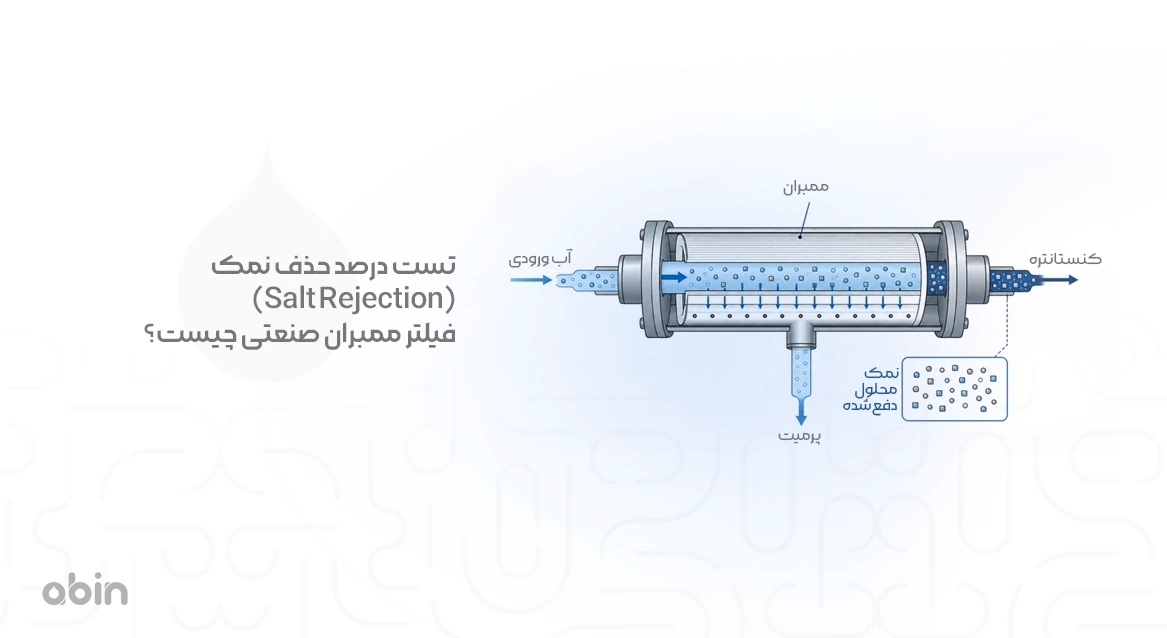
تست درصد حذف نمک (Salt Rejection) میزان توانایی ممبران در جداسازی یون های محلول از آب را اندازه می گیرد. این پارامتر از مقایسه هدایت الکتریکی آب ورودی و آب خروجی محاسبه و با فرمول زیر بیان می شود:
درصد حذف نمک = [(هدایت الکتریکی آب ورودی − هدایت الکتریکی آب خروجی) ÷ هدایت الکتریکی آب ورودی] × 100
طبق استاندارد ISO 25175، شرایط تست شامل ترکیب محلول نمونه، فشار عملیاتی، دما و نرخ بازیافت به صورت دقیق تعریف شده تا نتایج در بازه های زمانی مختلف قابل مقایسه باشند. کاهش تدریجی این عدد معمولا نشانه آسیب فیزیکی یا شیمیایی به لایه فعال ممبران است.
تست SDI (Silt Density Index) آب ورودی
تست SDI (Silt Density Index) یا شاخص تراکم رسوب، پتانسیل رسوب گذاری ذرات معلق و کلوئیدی موجود در آب ورودی را می سنجد. طبق استاندارد رسمی ASTM D4189، این روش تعیین شاخص تراکم و چگالی لای و رسوب آب را پوشش می دهد و می تواند برای نشان دادن میزان ذرات معلق در آب استفاده شود؛ همچنین این استاندارد تاکید می کند که SDI به صورت تجربی با گرایش فولینگ تجهیزاتی مثل دستگاه های اسمز معکوس همبستگی دارد.
طبق توضیح American Water Chemicals، این تست با عبور آب از یک فیلتر 0.45 میکرونی در فشار ثابت 30 پوند بر اینچ مربع قابل انجام است و زمان لازم برای جمع آوری حجم مشخصی از فیلتره در ابتدا و پس از پانزده دقیقه ثبت می شود. بر اساس همین منبع، آستانه های عملیاتی SDI به خوبی تعریف شده اند: عدد زیر سه برای بیشتر ممبران های RO مطلوب است و عدد زیر پنج معمولا حد ضمانت نامه سازندگان ممبران محسوب می شود. جزئیات کامل این آزمون و نحوه محاسبه آن در مقاله تخصصی تست SDI توضیح داده شده است.
نرمالیزیشن داده ها (Data Normalization)
نرمالیزیشن (Normalization) فرآیندی است که داده های خام دبی، فشار و درصد حذف نمک را با اعمال ضرایب دما و فشار به شرایط پایه اولیه سیستم تبدیل می کند. بدون این کار، مقایسه داده امروز با روز اول راه اندازی معنایی ندارد؛ چون دما و شرایط عملیاتی هر روز تغییر می کند.
طبق راهنمای فنی منتشرشده در وبسایت Puretec Industrial Water، سه مقدار اصلی که در این فرآیند محاسبه و رصد می شوند دبی نرمال شده، درصد حذف نمک نرمال شده و افت فشار نرمال شده هستند و روند نزولی دبی نرمال شده نشانه فولینگ یا رسوب گذاری ممبران است. همین منبع توصیه می کند که شستشوی شیمیایی (CIP) زمانی آغاز شود که افت فشار نرمال شده بین پانزده تا بیست و پنج درصد نسبت به مقدار پایه افزایش یابد.
اندازه گیری افت فشار (Pressure Drop) بین ورودی و خروجی ممبران
افت فشار (Pressure Drop) اختلاف فشار بین جریان ورودی و جریان تغلیظ شده خروجی هر پوسته ممبران است. این پارامتر معمولا زودتر از افت کیفیت آب، نشانه های اولیه فولینگ را نشان می دهد. طبق تحلیل منتشرشده در وبسایت Lautan Air Indonesia، افت فشار طبیعی در بیشتر سیستم های RO صنعتی برای هر پوسته فشار معمولا در محدوده نیم تا یک و نیم بار قرار دارد و بسیاری از سازندگان ممبران توصیه می کنند وقتی افت فشار حدود پانزده درصد از شرایط تمیز اولیه فراتر رود، سیستم بررسی شود.
در راهنمای عیب یابی منتشرشده در وب سایت CWS نیز آمده که افزایش افت فشار در مراحل مختلف ممبران معمولا به فولینگ، رسوب گذاری، رشد بیولوژیک یا انسداد فیزیکی کانال های آب ورودی اشاره دارد. تشخیص دقیق نوع مشکل، مسیر شستشوی مناسب را تعیین می کند زیرا هر نوع فولینگ به روش شیمیایی متفاوتی نیاز دارد.
تست فلاکس (Flux Test)
فلاکس (Flux) یا نرخ عبور آب، حجم آب تولیدی به ازای واحد سطح ممبران در واحد زمان است و معمولا بر حسب لیتر بر مترمربع بر ساعت گزارش می شود. این تست در منابع فنی با عنوان Flux Test یا Permeate Flux Test شناخته می شود و مستقیما به فشار خالص محرک و دمای آب ورودی وابسته است. واحد اندازه گیری این پارامتر معمولا LMH (لیتر بر مترمربع بر ساعت) یا در متون آمریکایی GFD (گالن بر فوت مربع در روز) است. وقتی این عدد با داده های پایه سیستم مقایسه و نرمال سازی می شود، به آن Normalized Flux یا فلاکس نرمال شده گفته می شود.
بر اساس بررسی منتشرشده در ScienceDirect، در سیستم های استاندارد آب دریا میانگین فلاکس عبوری در بازه دوازده تا هفده لیتر بر مترمربع بر ساعت قرار دارد، در حالیکه در سیستم های آب لب شور این بازه معمولا دوازده تا چهل و پنج لیتر بر مترمربع بر ساعت است. افت مداوم فلاکس در شرایط فشار و دمای ثابت، نشانه روشنی از رسوب یا فولینگ روی سطح ممبران است. برای مرور سریع تر، جدول زیر پارامتر اصلی و استاندارد هر تست را کنار هم نشان می دهد:
|
هدایت الکتریکی آب ورودی و خروجی | ISO/FDIS 25175 | معمولا بالای 95 تا 99 درصد |
زمان عبور آب از فیلتر 0.45 میکرونی | ASTM D4189 | کمتر از 3 تا 5 |
دبی، افت فشار و درصد حذف نمک نرمال شده | — | افت بیشتر از 10 تا 15 درصد نیاز به بررسی دارد |
اختلاف فشار ورودی و خروجی هر پوسته | — | معمولا نیم تا یکونیم بار در حالت تمیز |
حجم آب تولیدی به ازای سطح ممبران | — | 12 تا 45 لیتر بر مترمربع بر ساعت (بسته به نوع آب) |
چرا انجام یک تست به تنهایی کافی نیست؟
یک تست به تنهایی نمی تواند وضعیت واقعی ممبران را مشخص کند؛ تشخیص دقیق عملکرد ممبران به بررسی همزمان چند شاخص مانند فلاکس، افت فشار، درصد حذف نمک و SDI نیاز دارد. به عنوان مثال، افت دبی بدون افزایش افت فشار می تواند نشانه فولینگ اولیه باشد، در حالی که افزایش همزمان دبی و افت فشار می تواند به رسوب گذاری یا گرفتگی پیشرفته تر اشاره کند. طبق راهنمای منتشرشده در وب سایت Daneshline، شاخص هایی مانند SDI و تغییرات دبی و افت فشار باید در کنار یکدیگر بررسی شوند و تصمیم گیری درباره شستشوی شیمیایی نیز بهتر است بر اساس مجموعه ای از شاخص های عملکردی انجام شود، نه یک پارامتر منفرد. مهم ترین نشانه هایی که باید در کنار یکدیگر بررسی شوند عبارتند از:
- افت دبی: می تواند نشانه اولیه فولینگ باشد.
- افزایش افت فشار: می تواند به انسداد، فولینگ یا رسوب گذاری اشاره کند.
- کاهش حذف نمک: احتمال آسیب به لایه فعال ممبران را مطرح می کند.
- SDI بالا: نشان دهنده افزایش پتانسیل فولینگ ناشی از ذرات معلق و کلوئیدی است.
- ترکیب نتایج: تصویر دقیق تری از وضعیت ممبران و زمان مناسب برای اقدامات نگهداری ارائه می دهد.
سوالات متداول
هر چند وقت یک بار باید تست فیلتر ممبران صنعتی انجام شود؟
در بیشتر سیستم های صنعتی، ثبت روزانه دبی و فشار و بررسی هفتگی یا ماهانه روند نرمال شده داده ها توصیه می شود. تست SDI آب ورودی نیز باید در فواصل منظم و در صورت تغییر منبع آب تکرار شود.
اولین نشانه نیاز به شستشوی ممبران چیست؟
معمولا افت ده تا پانزده درصدی دبی نرمال شده یا افزایش مشابه در افت فشار نرمال شده، اولین هشدار برای برنامهریزی شستشوی شیمیایی است.
آیا افت فشار بالا همیشه به معنای رسوب گذاری است؟
نه لزوما. افت فشار ناگهانی می تواند به دلیل آسیب دیدن سیل ممبران یا مشکل در اسپیسر (Spacer) هم رخ دهد. برای تشخیص دقیق باید افت فشار را در کنار دبی و درصد حذف نمک بررسی کرد.



نظرات
دیدگاهی برای این مقاله ثبت نشده است